





木材の表面欠陥検査・体積測定|3Dレーザプロファイラ SRI7300
木材の表面欠陥検査・体積測定|3Dレーザプロファイラ SRI7300。木材の木目や表面欠陥は、検査を難しくします。微小な割れや裂けは、板材・家具の外観だけでなく強度にも影響します。切断、切削、仕上げの過程で目立つようになり、不良や返品につながる場合があります。


木材の外観検査・体積測定における課題
木材の木目や表面欠陥は、検査を難しくします。微小な割れや裂けは、板材・家具の外観だけでなく強度にも影響します。切断、切削、仕上げの過程で目立つようになり、不良や返品につながる場合があります。
製材・加工による寸法のずれも課題です。わずかな反りや厚みの変化が、接合部のずれ、材料ロス、再加工を引き起こします。
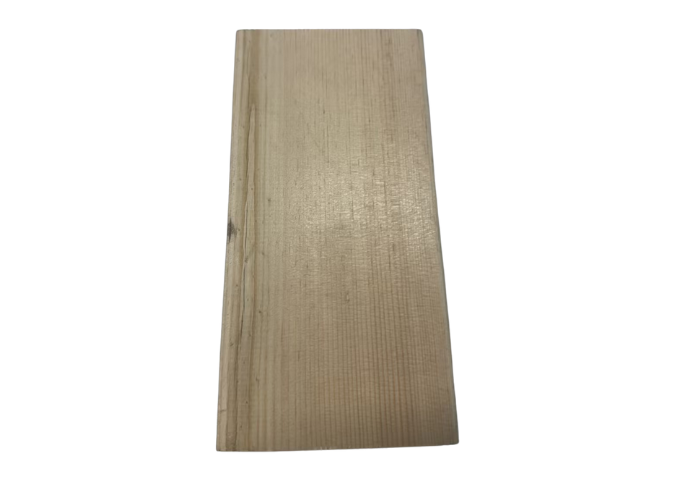
体積の正確な把握は、歩留まり向上と廃棄削減に役立ちます。従来の手作業のゲージ測定は時間がかかり、読み取り誤差も生じます。コンテナ用パネルや特注家具の現場でも、外観と寸法を人手で確認してきました。
熟練者の目視と寸法測定は大きな異常を検出できますが、高速生産への追従や1 mm未満の微細形状の確認には限界があります。
時間、見逃し、人件費という課題に対し、3Dレーザプロファイラで表面検査と体積測定を自動化し、一貫した品質管理を行います。
SRI7300 3Dレーザプロファイラ
SRI7300をコンベヤ上方に設置し、最大20,000 Hzで板材を走査します。各走査で多数の測定点を取得し、表面検査と体積算出を行います。
X方向は3,200点、分解能100 µm、Z方向は測定精度8 µm、繰返し精度25 µmです。本事例では1 × 1 × 1 mmの欠陥に対して98%超の検出率を示します。長さ方向の断面を積算して体積を求め、材料使用量の管理と切断パターンの最適化に活用します。
長さ3 mの板材を5秒で検査し、手作業の確認待ちを抑えて高速ラインに対応します。
高分解能の表面形状取得
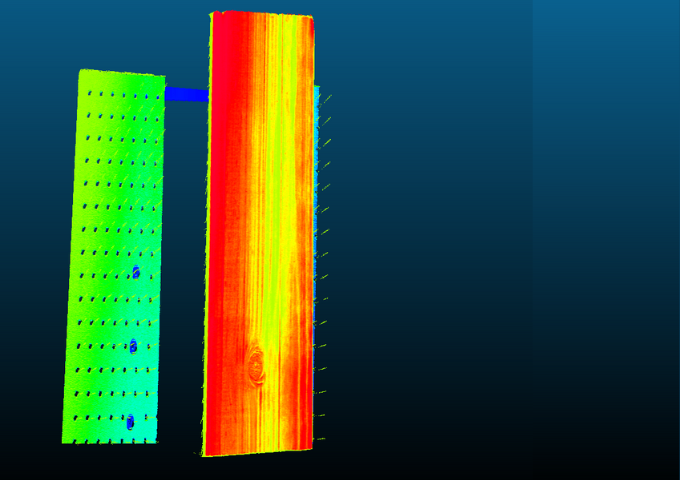
板材の多数の位置を測定し、微小な凹凸、割れ、節周辺の異常、裂けなどを早期に検出します。
塗装、ラミネート、組立の前に不良を把握することで、後工程の損失を削減します。原文の事例では加工歩留まり95%超を紹介しています。
体積の精密測定
長さ・幅・厚みの単独測定に加え、断面データから各材の3D体積をリアルタイム算出します。部品取りの計画を改善し、本事例では端材を最大15%削減します。
体積データは、立方メートル単位での木材購入や材料使用量の記録にも役立ちます。寸法を推測に頼らず把握し、資源利用を管理できます。
導入効果:品質・効率・コスト
原文の事例では、欠陥検出率98%以上、加工歩留まり95%超を紹介しています。適合材を次工程へ送るための判定に活用します。
板材全長を5秒で検査し、設備ネットワークに結果を出力します。仕分けゲートの制御、検査画面の更新、公差外の警報にリアルタイムで連携できます。
自動走査により繰返しの目視作業を置き換え、本事例では検査コストを最大70%削減します。熟練者を工程改善や設備保全に充てることができます。
体積の把握による材料利用の改善は約15%です。廃棄・手直しの低減と合わせ、設備投資の回収と収益改善に貢献します。
生産ラインへの組込み
コンベヤやローラ台の安定した位置に設置し、振動を抑えます。ゲージブロックや校正済み基準板を使い、位置合わせと各軸の測定性能を確認します。
PLCやSCADAへ接続し、欠陥分布、体積推移、歩留まりを可視化します。判定結果によって、不適合材の自動排出や手直し工程への振分けを構成できます。
作業者は測定結果の読み方、定期校正、光学部の保守を習得します。一貫した測定データを分析し、刃物の摩耗や湿度変化など、上流工程の異常の兆候を捉えます。
木材加工環境での運用
温度変化、粉じん、湿気に配慮して運用します。動作温度は0~50℃、湿度は結露のない35~85%です。
保管温度は-20~70℃です。レーザ窓の清掃と定期的な校正確認により、測定性能を維持します。
木材製造のデータ活用を支える
高速な3D形状取得により、木材表面の欠陥と寸法・体積を把握し、品質の安定化と材料ロス・コストの削減を支援します。
材料費の上昇や品質要求の高度化に対応するため、自動検査を工程へ取り込み、木材の利用効率と最終製品の品質を高めることが重要です。
関連情報:製品・用途・技術記事


 Compare
 Clear the comparison bar

