





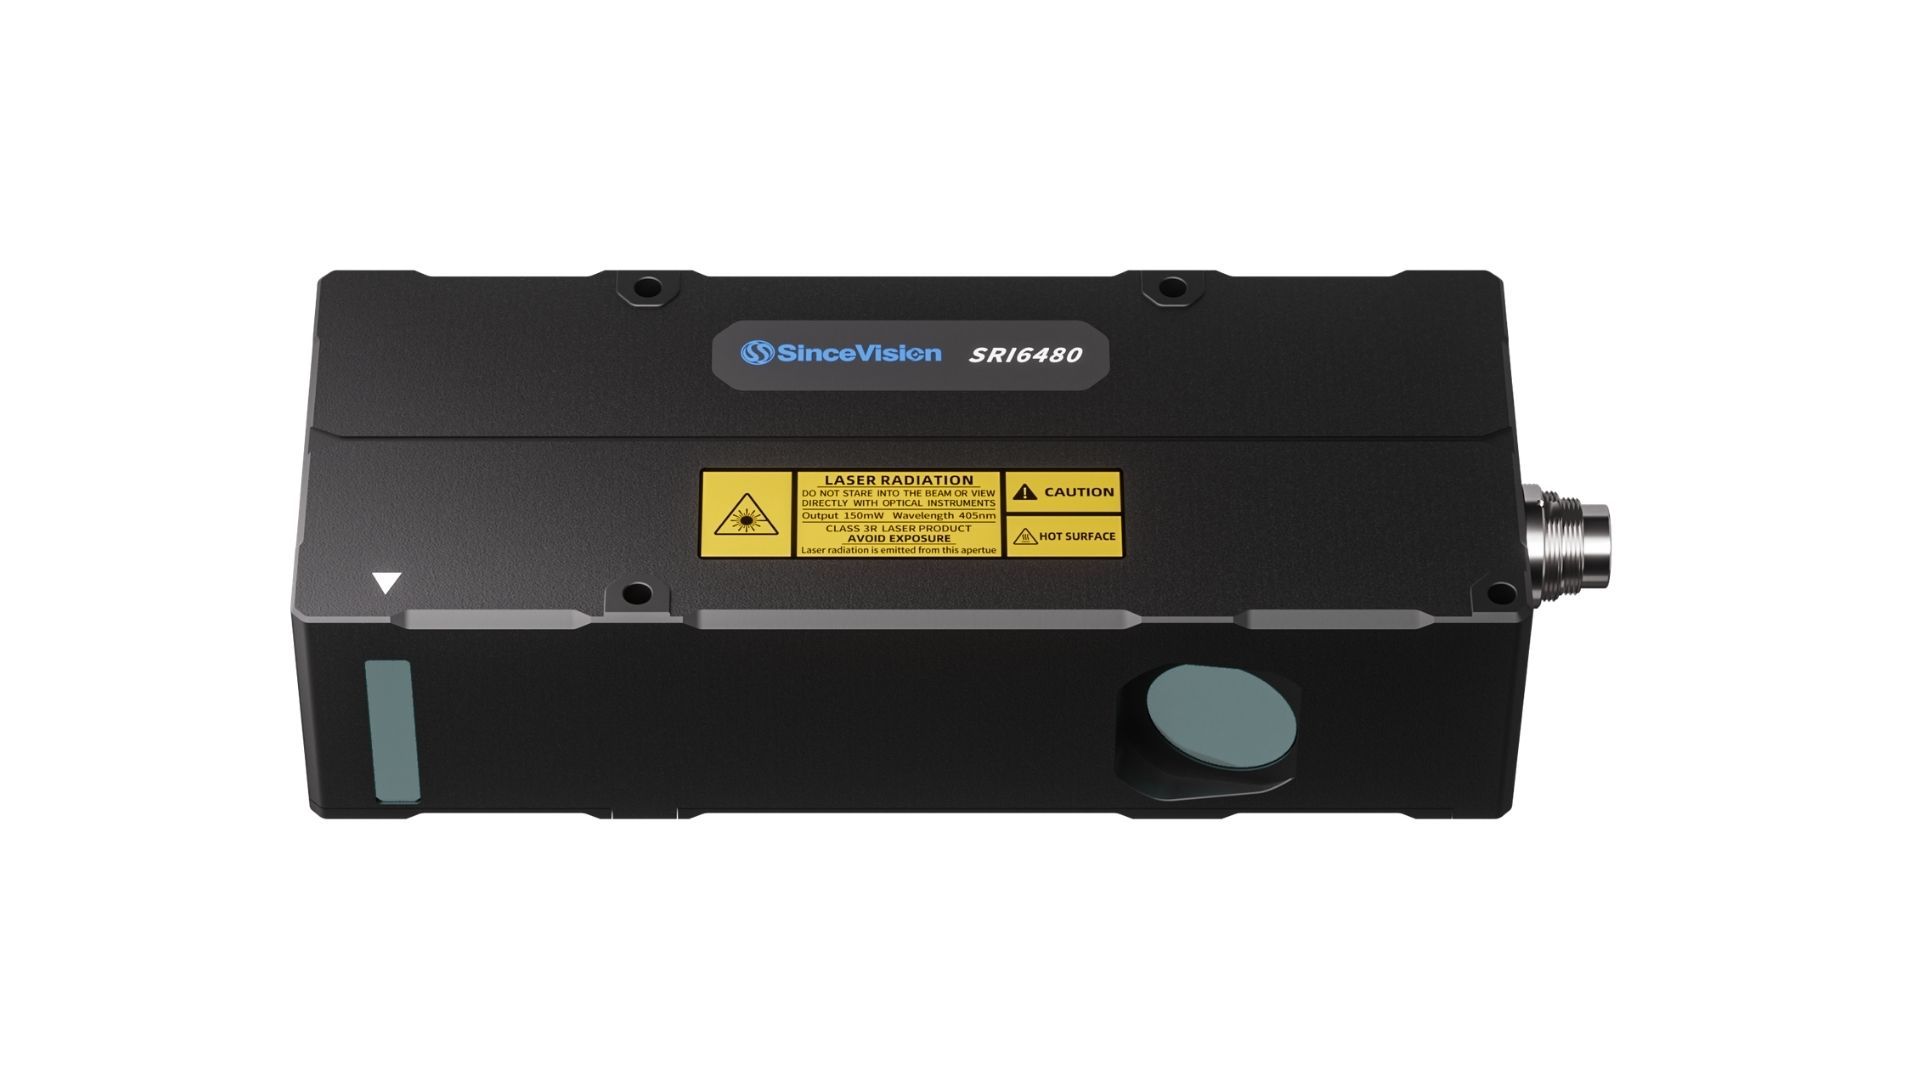
画像処理内蔵3Dレーザプロファイラ SRI6480|タイヤ・金属・木材・塗布
8コアCPUとNPUを内蔵したSRI6480で3D検査をセンサ内処理。最大10 kHzの走査、405 nm・650 nmの波長選択により、タイヤ、金属、木材、靴底の塗布経路に対応します。


生産工程で不良を継続的に検出するには、製造速度に追従する検査システムが必要です。従来の光学検査では、表面の反射、周囲の照明変化、大量データの転送が課題となる場合があります。センサ内で処理する3D測定技術は、これらの負担を抑える方法です。
画像処理内蔵型の3Dレーザプロファイラは、レーザ投光、画像取得、演算を1台に集約し、センサ側で3D検査を実行します。SinceVision SRI6000シリーズの最初のモデルであるSRI6480は、8コアCPUと専用NPUを内蔵し、最大10,000 Hzで取得するデータから校正済み3D座標を算出します。ここでは、4つの製造分野での適用例を紹介します。
1. タイヤ・ゴム:低反射面の高速形状測定
黒いゴムは光を吸収しやすく、反射が弱いため、画像検査が難しい材料です。2D画像では十分なコントラストが得られず、一般的な3Dセンサでも高速搬送時にデータが欠ける場合があります。
用途:タイヤと押出ゴムの高速測定
・対象:タイヤトレッド、連続押出ゴム形材、Oリング、タイヤ側面。
・課題:低反射率、強い光吸収、微小欠陥の深さ測定。
・センサ設定:650 nmの赤色レーザと深さ変換アルゴリズム。
・搬送速度:200 mm/sを超える連続搬送。
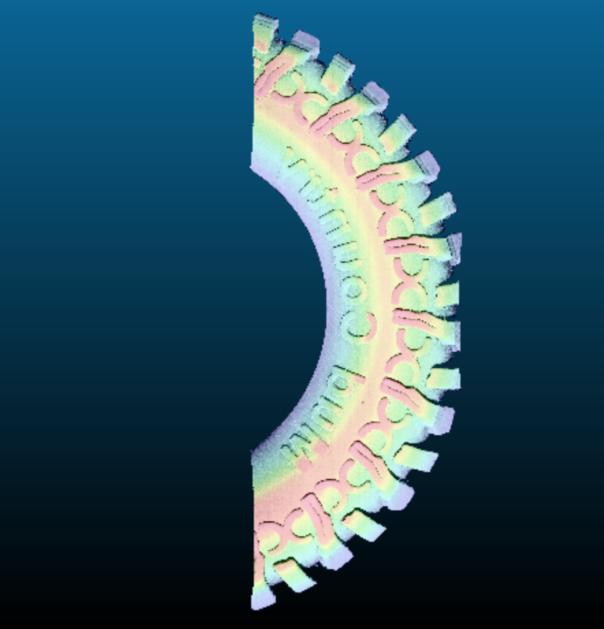
図1:SRI6480によるタイヤの3D検査
SRI6480は、低反射のつや消し材料に適した650 nmの赤色レーザを使用できます。200 mm/sを超える搬送速度で、次の4つの検査に対応します。
・トレッドの3D欠陥検査:複雑な溝形状の点群から、表面のくぼみ、膨れ、傷、気泡に起因する表面形状の異常を検出します。
・押出形状の寸法管理:断面寸法を連続測定し、幅の変動や接合部の状態を確認します。
・継ぎ目・真円度の評価:ゴムリングやガスケットの継ぎ目の形状と、全周の真円度を評価します。
・タイヤ側面のDOTコード確認:曲面に刻印された文字・数字を確認するため、深さ変換処理で曲率成分と刻印の深さを分離します。文字の欠けや不完全な刻印を検出し、表示品質の管理を支援します。
2. 自動車部品・精密加工:微小な寸法公差の管理
精密CNC加工品やダイカスト部品では、反りや段差の異常を、次の組立工程へ進む前に検出する必要があります。測定処理の遅れを抑えることも重要です。
用途:精密金属部品・内装部品の測定
・対象:ブレーキ摩擦材、ステアリングホイールの成形部品、CNC加工ブロック。
・課題:鏡面反射、複数形状の一括測定、厳しい寸法公差。
・センサ設定:405 nmの青色レーザ。Modbus RTUまたはTCP/IPで結果を直接出力。
・測定性能の例:200 mm/sを超える速度で、段差0.03 mm、平面度0.04 mmの測定精度。
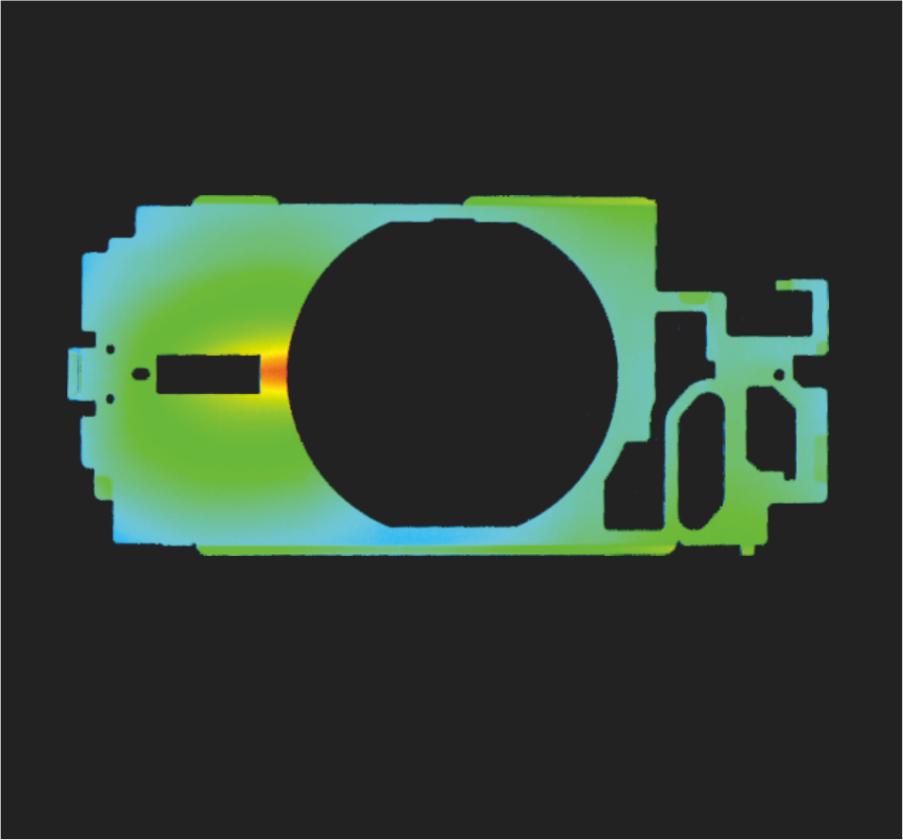
図2:SRI6480による自動車部品の検査
加工アルミニウムや研磨鋼材には、405 nmの青色レーザを選択できます。短波長光を用い、反射の強い金属面でも鮮明なプロファイルを取得しやすくします。
・ブレーキパッドの平面度検査:摩擦材の面全体を測定し、微小な打痕、へこみ、圧縮状態の不均一を確認します。
・内装部品の複合形状検査:ステアリングホイールなどの射出成形部品を1回走査し、複数箇所の高さ変化を取得します。
・CNC加工品の寸法検査:切削した段差や端面の平面度を測定し、段差精度と平面度測定の再現性を確認します。
校正済みの測定結果をTCP/IPやModbus RTUで直接出力できるため、中継用PCを介さず、PLCと連携した自動排出を構成できます。
3. 木材・建材:輪郭合成による寸法検査
丸太、木材、耐火れんがは、表面の模様、水分量、色が一定ではありません。こうした対象には、幅広い受光条件への対応と、赤色・青色レーザの使い分けが有効です。
用途:木材・耐火れんがの自動寸法測定
・対象:丸太、木質パネル、耐火れんが。
・課題:色の違い、水分分布、大きな面積の高速走査。
・センサ設定:405 nmと650 nmのヘッドを複数方向に配置し、輪郭を合成。
・測定性能の例:真値に対する誤差0.2 mm、0.6 × 0.6 × 深さ0.4 mmの欠陥検出。
丸太や複合パネルでは、同じ検査ステーションに405 nmと650 nmのSRI6480を組み合わせて設置できます。配置条件を固定し、異なる波長を使うことで光学的な干渉を抑え、丸太の全周輪郭を同期取得・合成します。
・丸太の採材最適化:複数センサで全周の断面を取得し、切断前に歩留まりの高い切断計画を立てます。
・パネルの寸法・欠陥検査:複合木材や加工木材の長さと幅を、真値に対する誤差0.2 mm、繰返し精度0.08 mmで測定します。
・微小欠陥の検出:青色・赤色のいずれのレーザでも、0.6 × 0.6 × 深さ0.4 mmの局所的な削れ、表面き裂、くぼみの検出に対応します。
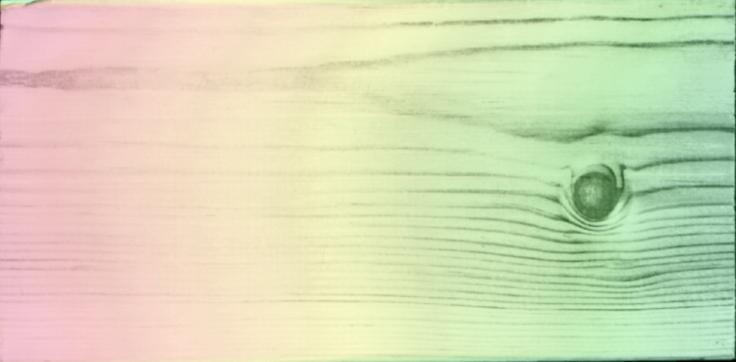
図3:SRI6480による木材加工の検査
4. 靴・アパレル:ロボット塗布の経路生成
靴・アパレルの製造では、接着剤塗布のロボット化が進んでいます。立体的な靴底に沿って多軸ロボットを動かすには、材料、色、弾性が変わっても、輪郭をリアルタイムに追跡する必要があります。
用途:接着剤塗布ロボットの経路ガイド
・対象:アウトソール、ミッドソール、異素材を組み合わせた靴部品。
・課題:材料ごとの反射の違い、弾性変形による縁の移動、塗布経路のずれ。
・センサ設定:内蔵NPUで適応型の測定点抽出アルゴリズムを実行。
・出力:連続した3D塗布経路をリアルタイムに生成。
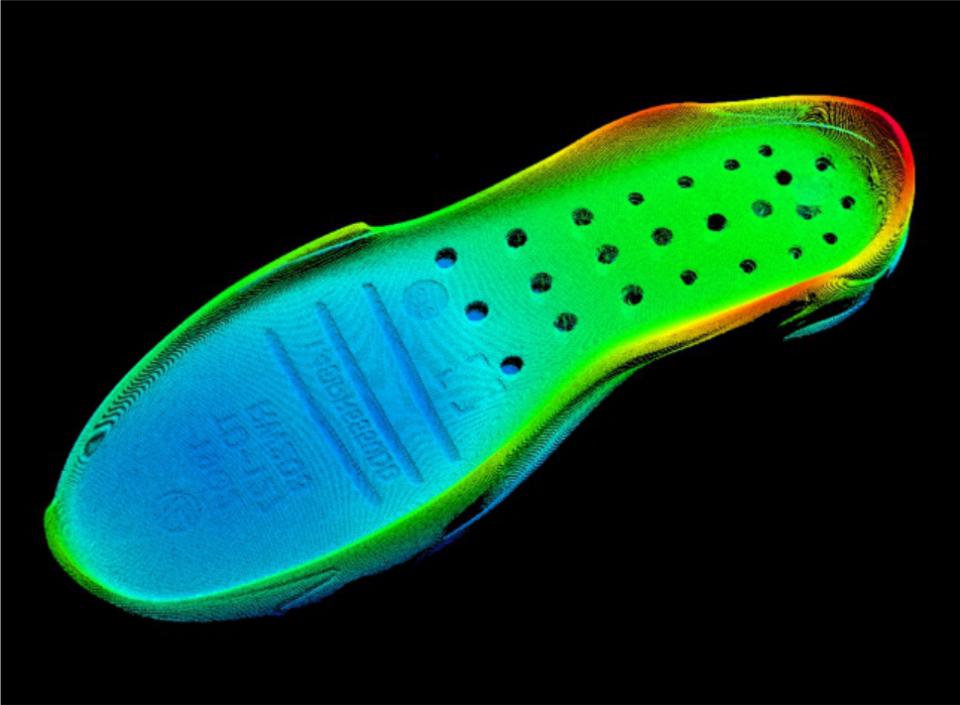
図4:SRI6480による靴底の接着剤塗布経路ガイド
従来の画像検査では、色が大きく切り替わる部分や模様のあるゴム靴底で、縁の基準点を見失う場合があります。SRI6480はセンサ内の処理機能で対応します。
・輪郭の認識:内蔵NPUにより適応型の測定点抽出をセンサヘッドで実行し、靴底の断面形状を捉えます。色や光沢の変化がある対象でも、製品の縁に沿って測定点を安定して取得します。
・動的な経路生成:抽出した輪郭を塗布ヘッドの移動経路へ変換します。靴のサイズやモデルの切替時に、手作業で経路を作り直す負担を軽減します。
用途別の測定性能
| 対象用途 | 主な検査項目 | 測定性能 | 搬送速度 | 推奨波長 |
|---|---|---|---|---|
| タイヤ・押出ゴム | 断面幅、くぼみ、継ぎ目 | 深さを含む欠陥検査 | 200 mm/s超 | 650 nm(赤) |
| タイヤ側面DOTコード | 文字の深さ、刻印の欠け | 深さ変換による確認 | 200 mm/s超 | 650 nm(赤) |
| 自動車用CNC金属部品 | 段差、平面度 | 段差0.03 mm/平面度0.04 mm | 200 mm/s超 | 405 nm(青) |
| 木質パネル | 長さ、幅、表面欠陥 | 真値誤差0.2 mm/繰返し0.08 mm | 連続搬送 | 405 nm/650 nm |
| 靴底への塗布 | 外周輪郭の追跡 | 適応型測定点抽出による経路生成 | ロボット同期 | 405 nm/650 nm |
センサ内で処理する3D測定のメリット
SRI6000シリーズのSRI6480は、光学測定、波長の選択肢、NPUによる演算を集約しています。高速ラインの近くで3D検査を実行し、外部機器や設備への組込み負担を減らしながら、用途に応じた精密測定を行えます。
デモ、サンプル測定、お見積り、導入相談をご希望の場合は、SinceVision Japanへお問い合わせください。
よくある質問
Q. どのような材料を検査できますか。
A. 405 nmの青色レーザと650 nmの赤色レーザを用途に応じて選択できます。青色は加工金属やCNC部品などの反射面、赤色は黒いタイヤ、暗色樹脂、原木などの低反射・つや消し面に適しています。
Q. インライン3D測定でエッジ処理が重要なのはなぜですか。
A. 外部コントローラやPCへ大量の点群を転送すると、通信と処理に時間がかかります。内蔵CPU・NPUで3D座標や輪郭を算出し、結果を設備ネットワークへ直接送ることで、遅延と制御盤スペースを抑えられます。
Q. 高速な連続生産ラインに対応できますか。
A. 最大10,000 Hzの走査に対応します。本記事の用途例では、200 mm/sを超える搬送速度で、段差0.03 mm、平面度0.04 mmの測定精度を示しています。
Q. 赤色・青色レーザを組み合わせるメリットは何ですか。
A. 材料によって反射特性が異なるため、波長を使い分けることで測定条件を合わせやすくなります。丸太の全周測定のように複数ヘッドを使う場合には、異なる波長の組合せが光学的な干渉の抑制と輪郭合成に役立ちます。
関連情報:製品・用途・技術記事


 Compare
 Clear the comparison bar

