





AI向け光モジュールの3D検査|レーザプロファイラの活用
SRIシリーズによる光モジュールの非接触・インライン検査。結合前の傾き、塗布形状、チップ高さ、筐体寸法、光伝送部の位置を測定します。
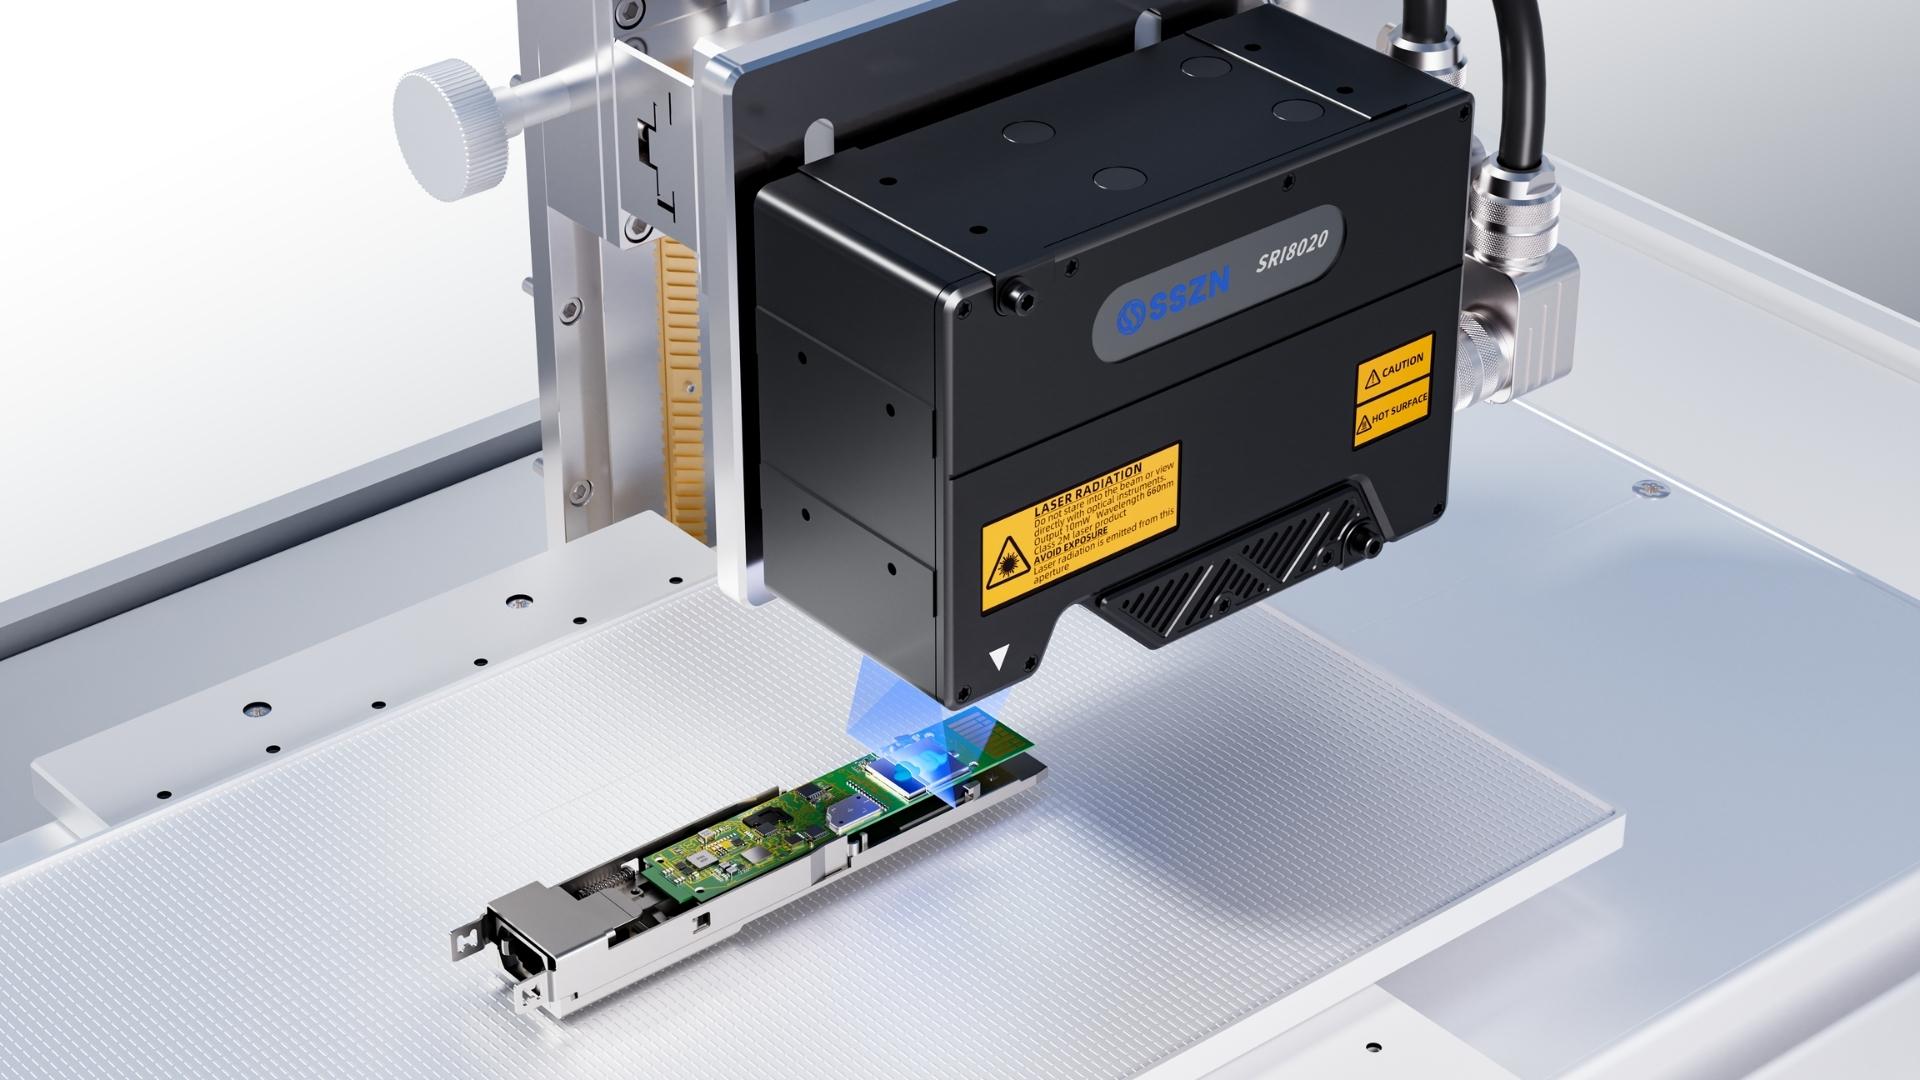


■ 概要
AIデータセンターの拡大により、高速光モジュールの需要が増えています。チップ高さや光結合角度のわずかなずれは、信号損失や通信遅延の原因になります。3Dレーザプロファイラと分光共焦点変位計をインラインに組み込むことで、光インターコネクト部品を非接触かつ高速に寸法測定できます。SinceVision SRIシリーズは、結合前の傾き、接着剤塗布、チップ実装高さ、筐体寸法、光伝送部の形状という5つの工程で品質管理に活用できます。自動3D検査は、手作業の測定ばらつきや接触による部品損傷を抑え、生産歩留まりの改善に役立ちます。
■ AIコンピューティングネットワークで高精度検査が必要な理由
大規模AIモデルとデータセンターの拡大は、光モジュールの高速化を促しています。光モジュールの性能は、ネットワーク全体の帯域と遅延に影響します。伝送速度が上がるほど、光軸合わせと組立公差の管理が重要になります。チップ高さ、結合角度、接着剤厚みのずれは光信号の減衰や伝送不良につながります。SinceVisionは、重要工程の寸法不良を監視・補正できるインライン検査ソリューションを提供します。
光モジュール検査の紹介。
■ 用途1:光結合前の傾き検出
光トランシーバ、ファイバアレイ、ファイバチップの結合では、高精度な位置合わせが必要です。高解像度カメラで位置を捉え、分光共焦点変位計で傾きを測定・補正します。まずカメラでファイバアレイを概略位置決めし、次に共焦点変位計でウエハ表面の傾きを1 µm未満の精度で測定します。6軸精密ステージが傾きを補正し、ファイバアレイ端面の平面度も評価します。小型構成のため既存ラインへ組み込みやすい設計です。
■ 用途2:部品組立と接着剤塗布の検査
光モジュール内の放熱材料や接着剤は、AIサーバーの安定稼働に重要です。小型モジュールが高温で長時間動作するため、塗布量の管理が欠かせません。SRIシリーズは接着剤の3D形状を測定し、塗布高さの偏差を4 µm未満に管理します。安定した点群画像を取得でき、各種産業用接着剤や塗布ゲルに対応します。

光モジュールを検査する3Dレーザプロファイラ。
■ 用途3:チップ実装高さの検査
チップ高さは、光モジュールの位置決めと校正の基準です。µm単位のずれは信号不良、部品干渉、はんだ接合不良を招きます。SRIシリーズは内部部品の位置を検出し、位置決め誤差を6 µm未満に管理します。非接触の高速測定により、手測定の誤差、接触傷、測定範囲の不足、検査時間の長さを改善します。
■ 用途4:光モジュール筐体の寸法検査
従来の微調整治具を用いた検査は作業者の判断に依存します。筐体厚みにずれがあると、スイッチへの挿入不良、接点不良、信号減衰、機器損傷につながります。3Dレーザプロファイラと専用検査装置を組み合わせ、受入部品と完成品の縦横寸法を同時に測定します。寸法誤差を0.01 mm未満に抑え、接触圧による測定ばらつきを防ぎます。
AIサーバーの設備イメージ
■ 用途5:光伝送ユニットの位置検出
光伝送ユニット内の面の角度は、伝送効率を左右します。SRIシリーズで平面度と面間角度を測定し、平面度を8 µm未満で管理します。角度と面形状を同時に取得し、1回の走査を2秒未満で完了します。半透明または影のある表面でも形状を捉えます。
光伝送ユニットの検査映像。
■ よくある質問
Q. 光モジュール検査に3Dレーザプロファイラを使う理由は何ですか。
A. 繊細な光学部品に触れずに表面の高さ形状を取得でき、接触傷を防ぎながら自動検査に使える再現性の高いデータを得られるためです。
Q. 接着剤検査はAIサーバーの性能にどう関係しますか。
A. 放熱材料と接着剤の高さ・体積を確認することで、放熱不足や機械的な不具合につながる塗布むらを抑えます。
Q. 光結合効率とは何ですか。
A. 光源のチップから光ファイバへ光が伝わる効率です。部品の傾きで光が散乱すると信号が弱まるため、結合前に共焦点変位計で傾きを測定し、ステージで補正します。
関連製品
SRI7300
SRI7400R
SRI71600
SRI8020
SRI8060K


 Compare
 Clear the comparison bar

